ZKL Series Berterusan Mesh Belt Conveyor Temamer Telau
Cat:Relau Perindustrian
Siri ZKL Berterusan Mesh Belt Conveyor Tempering Furnace sesuai untuk pembiak...
Lihat butiran


Dua skru mengetuk sendiri boleh kelihatan hampir serupa dalam tong dan masih berkelakuan dengan cara yang sama sekali berbeza pada barisan pemasangan. Perbezaan biasanya bermula pada ekor, hujung batang bertentangan dengan kepala. Skru ekor rata dikemas dengan muka yang tumpul dan bercabang, manakala skru ekor yang tajam dikemas dengan titik tirus. Pilihan geometri tunggal itu menentukan sama ada lubang pandu diperlukan, seberapa cepat skru dimulakan, dan berapa banyak tork pemacuan yang diserap oleh sendi sebelum sesuatu gagal.
Geometri, bagaimanapun, hanya menceritakan separuh daripada cerita. Bahan di belakang hujung, bersama-sama dengan rawatan haba yang digunakan padanya, memutuskan sama ada benang terbentuk dengan bersih di dalam substrat atau menanggalkannya.
Dalam terminologi pengikat, ekor ialah hujung terminal batang, dan ia mengawal cara skru memasuki bahan kerja.
Oleh kerana mata ekor yang tajam adalah tirus, benang pertamanya tidak lengkap dan semakin dalam apabila skru bergerak. Skru ekor rata membawa benang yang lebih lengkap lebih dekat ke hujung batang, yang mengubah kedua-dua pengagihan beban sepanjang panjang terlibat dan bentuk lengkung tork pemacu.
Gred keluli karbon seperti C1022A biasanya dikeraskan kes: permukaannya dikarburkan kepada kekerasan yang tinggi supaya ia boleh memotong atau membentuk benang, manakala teras kekal lebih lembut dan lebih keras supaya skru tidak terputus di bawah tork. Jurang antara kekerasan permukaan dan kekerasan teras adalah yang menjadikan skru kecil agresif dan tahan lama.
Pilihan keluli tahan karat berkelakuan berbeza dan sering disalahertikan:
Perbezaan paling penting pada hujung yang tajam. Titik itu mempunyai keratan rentas yang sangat kecil, jadi titik yang terlalu keras atau kurang baran boleh patah semasa memandu, manakala titik yang kurang keras hanya boleh dilipat dan enggan dimulakan. Skru ekor rata menyebarkan tekanan pemanduan ke kawasan yang lebih luas, tetapi penglibatan benang panjangnya bermakna kedalaman kotak mesti kekal konsisten sepanjang keseluruhan panjang berulir.
Perkara utama
Geometri hujung mentakrifkan cara skru memasuki bahan. Gred bahan dan kedalaman kes menentukan sama ada ia bertahan dalam proses.
Skru ekor rata ialah pengikat pengikat terkawal. Kerana ia tidak boleh menembusi bahan kerja, diameter lubang dan kualiti lubang menentukan keadaan pembentukan benang. Dalam kepingan logam, lubang biasanya ditebuk atau digerudi sedikit di bawah saiz benang nominal, dan skru menggulung atau memotong benangnya sendiri di dinding lubang itu. Dalam plastik dan tuangan die, lubang teras yang dibentuk mencapai hasil yang sama.
Akibatnya boleh diramalkan: tork permulaan adalah lebih tinggi kerana profil benang penuh terlibat serta-merta, panjang penglibatan mudah dikawal, dan sambungan boleh dibuka dan dipasang semula dengan kerosakan yang jauh lebih sedikit daripada yang akan diakibatkan oleh titik tajam. Skru ekor rata juga merupakan pilihan semula jadi apabila skru melalui panel pertama dan mesti membentuk benang dalam kacang, bos atau lapisan kedua yang lebih tebal.
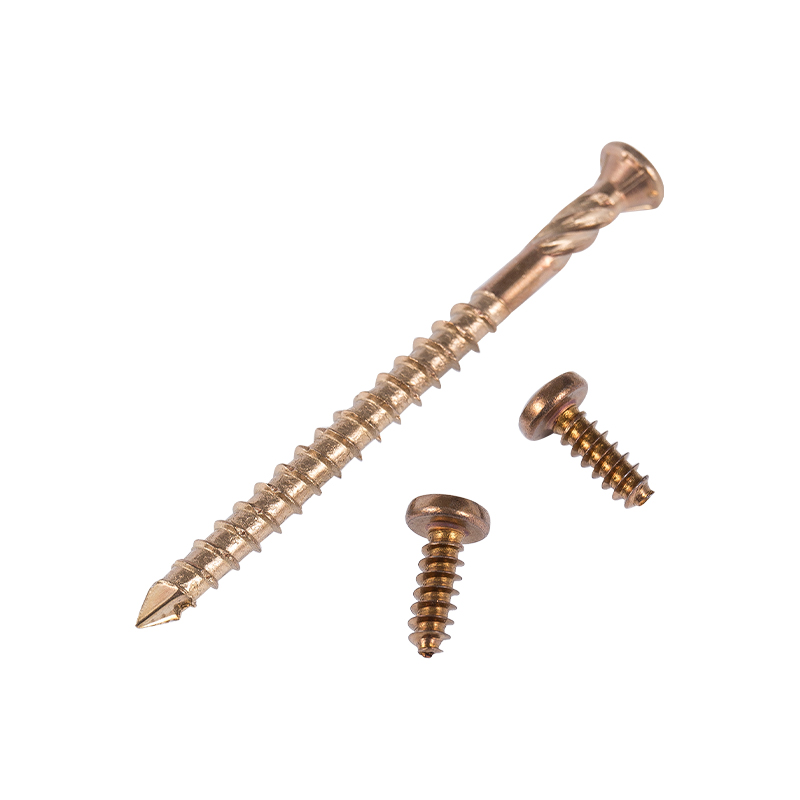
 Skru Penoreh Sendiri Ekor Rata untuk Lubang Logam dan Buta Ekor rata tumpul sesuai dengan logam pra-gerudi, lubang buta dan kerja dasar, dengan kepala rata atau kuali dan pilihan karbon atau keluli tahan karat. Lihat Produk →
Skru ekor yang tajam menukar kawalan untuk kelajuan. Titik itu menempatkan dirinya, menolak bahan dan menarik benang pertama supaya bersentuhan, jadi tiada operasi penggerudian berasingan diperlukan dalam kayu, papan partikel, kepingan nipis dan banyak plastik. Pertukarannya ialah substrat mesti menerima bahan yang disesarkan. Dalam kayu keras padat atau keluli tebal, titik tidak mempunyai tempat untuk memindahkan bahan dan tork pemanduan meningkat dengan mendadak.
Reka bentuk mata tajam juga menumpukan tegasan, kerana hujung tirus membawa lebih sedikit bahan dan beban pembentuk benang menumpu pada isipadu kecil keluli yang dikeraskan. Di situlah kawalan kedalaman kes menjadi kritikal: kes terlalu cetek dan titik berubah bentuk, kes terlalu rapuh dan serpihan titik.
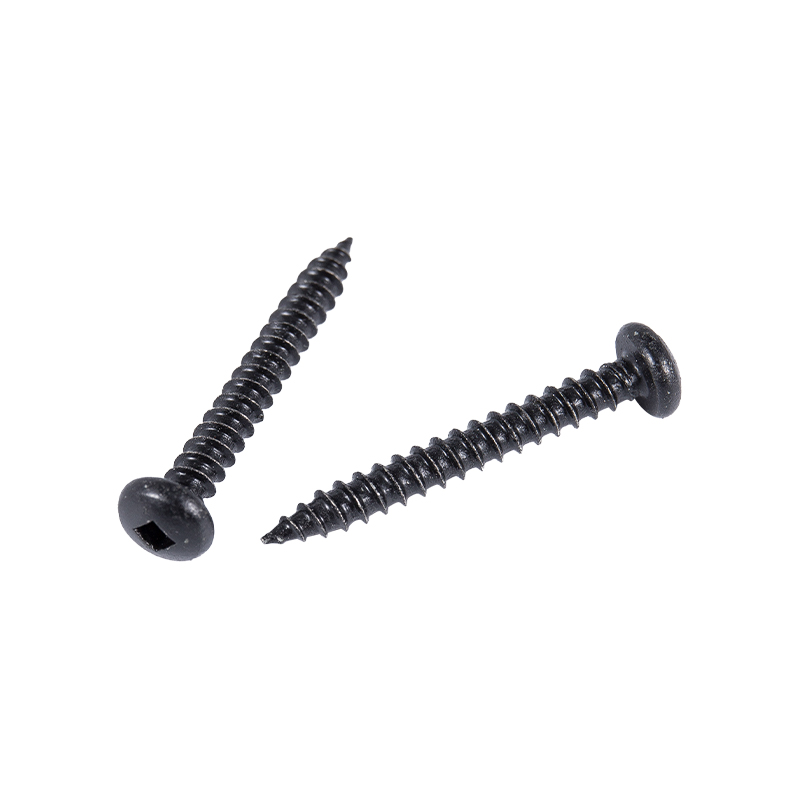 Skru Penoreh Sendiri Mata Tajam Kepala Pan Sesuai untuk pemasangan logam pra-gerudi, skru kepala kuali ceruk bersilang ini memotong benang dan mengedarkan daya pengapit ke seluruh kandang pembinaan, perabot dan peralatan. Lihat Produk →
Jadual di bawah meringkaskan perbezaan yang paling penting semasa kerja spesifikasi.
| Ciri | Ekor rata | Ekor tajam |
|---|---|---|
| geometri tamat | Muka tumpul, berbelit | Titik tirus kon |
| Lubang perintis | Diperlukan, diameter dikawal | Biasanya tidak diperlukan |
| Memulakan tingkah laku | Memerlukan lubang yang terletak | Titik permulaan diri |
| Penglibatan benang | Selesaikan benang dekat penghujung | Benang tidak lengkap di hujungnya |
| Substrat biasa | Lembaran logam, plastik, tuangan die, bos | Kayu, papan partikel, kepingan nipis, plastik |
| Permintaan kedalaman kes | Seragam di sepanjang keseluruhan benang | Kawalan ketat pada titik |
| Penyingkiran dan guna semula | Lebih baik, kurang kerosakan substrat | Lebih banyak kerosakan substrat |
Prestasi membentuk benang ialah hasil rawatan haba sama seperti hasil reka bentuk. Carburizing mencipta lapisan permukaan keras, pelindapkejutan kunci dalam transformasi, dan pembajaan memulihkan keliatan teras yang mencukupi untuk bertahan dengan tork pemasangan. Kedalaman kotak, kekerasan permukaan dan kekerasan teras semuanya mesti disimpan di dalam tingkap, dan tetingkap itu paling mudah dipegang apabila suasana relau dan profil suhu berulang dari kelompok ke kelompok.
Oleh itu, peralatan proses terletak betul-betul di belakang kualiti pengikat. Relau pengkarbonan dan pembajaan suasana terkawal daripada julat yang ditetapkan dengan betul peralatan rawatan haba pastikan kedalaman kotak seragam merentasi lot pengeluaran dan bukan hanya dalam sampel. Tinjauan kekerasan dan ujian semburan garam kemudian mengesahkan bahawa lapisan permukaan berkelakuan seperti yang dimaksudkan dalam perkhidmatan.
Keputusan material harus mengikut substrat, bukan sebaliknya.
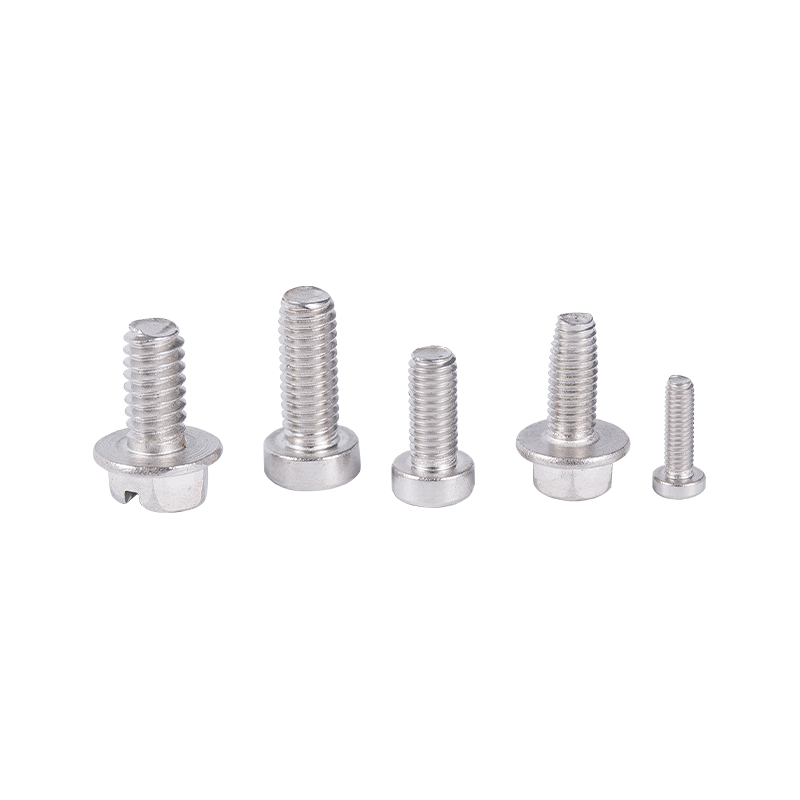
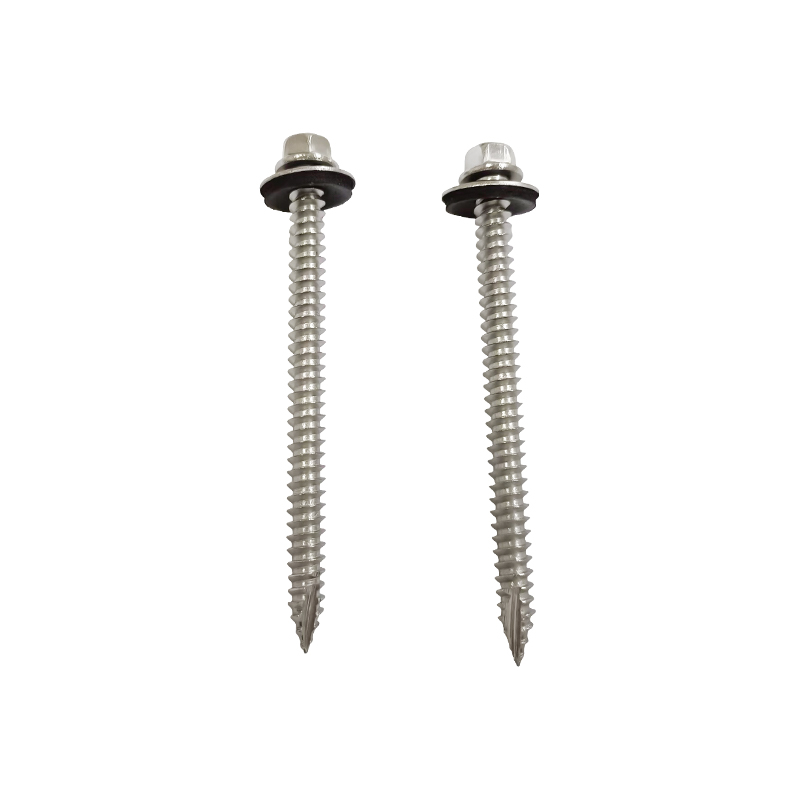 Skru Pengetuk Kendiri Jenis 17 Kepala Pencuci Hex dengan Pencuci EPDM Untuk bumbung dan pelapisan logam luaran, skru SUS410 ini menggunakan benang penopang dan mesin basuh pengedap untuk meningkatkan penglibatan dan menahan kemasukan lembapan. Lihat Produk →
| Mod kegagalan | Kemungkinan sebab material | Pembetulan praktikal |
|---|---|---|
| Benang dilucutkan dalam substrat | Lubang perintis too large, or case depth too shallow | Kurangkan diameter lubang, sahkan kekerasan permukaan |
| Patah mata semasa memandu | Kedalaman kes yang berlebihan atau pembajaan yang tidak mencukupi | Periksa semula kitaran pengkarburan dan suhu pembajaan |
| Titik dilipat dan skru berputar | Kekerasan permukaan terlalu rendah untuk substrat | Tingkatkan kedalaman kes atau pilih gred yang lebih sukar |
| Membebel dan merampas dalam tahan karat | Gred Austenit digabungkan dengan geseran tinggi | Tukar kepada SUS410 atau gunakan pelincir yang sesuai |
| Karat muncul di sekeliling kepala | Keluli karbon dengan penyaduran yang tidak mencukupi | Naik taraf kepada gred tahan karat untuk alam sekitar |
Tidak. Skru ekor yang tajam boleh bermula dalam lubang biasa, tetapi skru ekor rata memerlukan lubang yang disediakan dengan diameter yang betul. Memandu skru ekor rata tanpa lubang pandu biasanya mencacatkan bahan kerja dan bukannya membentuk benang.
Dalam logam dan plastik tegar, ya. Lubang biasanya ditebuk atau digerudi sedikit di bawah saiz benang nominal supaya skru mempunyai bahan untuk dibentuk, dan lubang teras acuan melakukan fungsi yang sama dalam bahagian plastik.
Kedua-dua gred tidak lebih baik secara universal. Sarung yang dikeraskan C1022A mencapai kekerasan permukaan yang tinggi pada kos yang rendah. SUS410 menawarkan kekerasan yang setanding dengan rintangan kakisan yang lebih baik, yang penting dalam perkhidmatan yang lembap atau sedikit menghakis.
Gred Austenit seperti SUS304 dan SUS316 tidak boleh dikeraskan dengan rawatan haba, jadi benangnya lebih lembut daripada keluli karbon yang dikeraskan kes. Geseran yang lebih tinggi juga menggalakkan pedih, yang meningkatkan risiko benang terlucut atau skru terpotong.
Pilihan antara ekor rata dan skru mengetuk sendiri ekor yang tajam bergantung kepada bagaimana sendi harus terbentuk. Ekor yang tajam mengoptimumkan kelajuan pemasangan dan keupayaan memulakan sendiri, dengan syarat substrat boleh menerima bahan yang dialihkan dan mata mempunyai kedalaman kotak yang betul di belakangnya. Ekor rata mengoptimumkan kualiti penglibatan, kebolehramalan tork dan kebolehgunaan semula, dengan syarat lubang disediakan dengan betul. Dalam kedua-dua kes, gred dan rawatan haba di belakang hujung menentukan sama ada niat reka bentuk bertahan dalam pengeluaran.
Untuk pandangan yang lebih luas tentang cara pengikat ini dikelaskan dan digunakan, gambaran keseluruhan ini jenis dan pemilihan skru mengetuk sendiri adalah sahabat yang berguna dibaca.
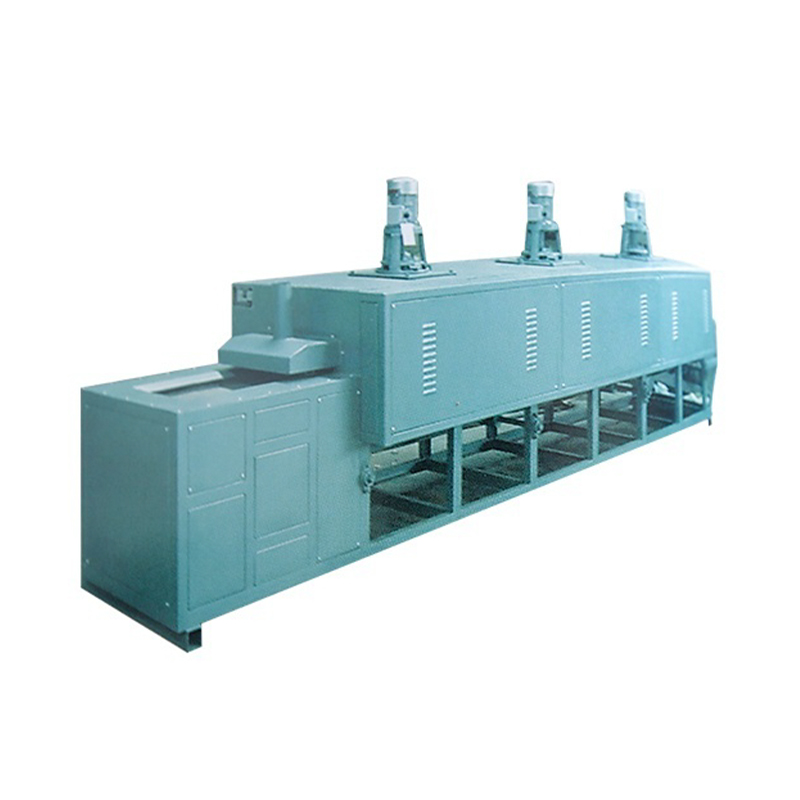
Siri ZKL Berterusan Mesh Belt Conveyor Tempering Furnace sesuai untuk pembiak...
Lihat butiran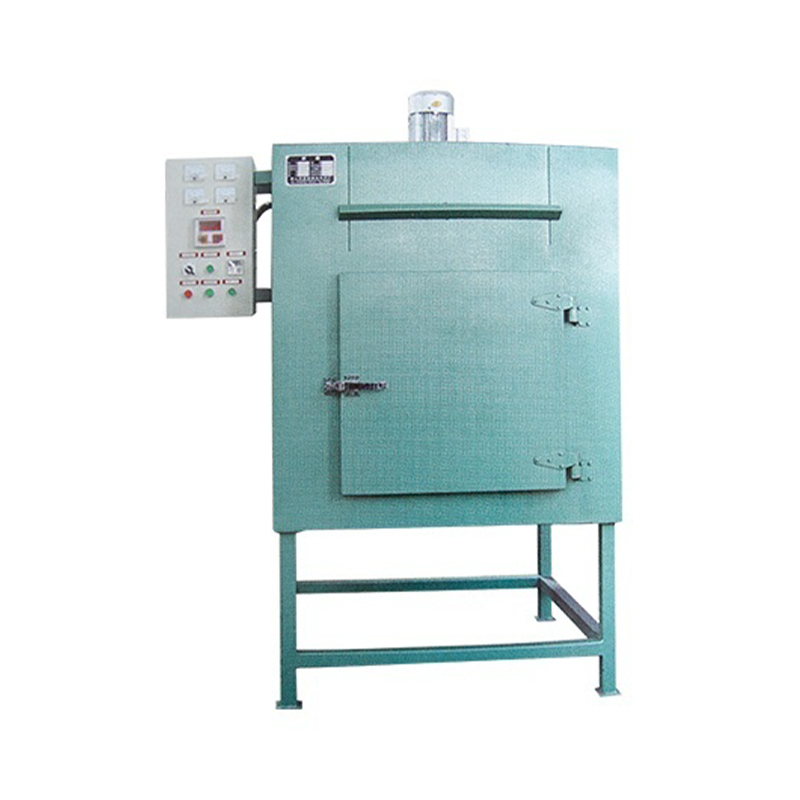
ZKL Series 550 ℃ Oven kitaran haba adalah peralatan pengeringan industri berp...
Lihat butiran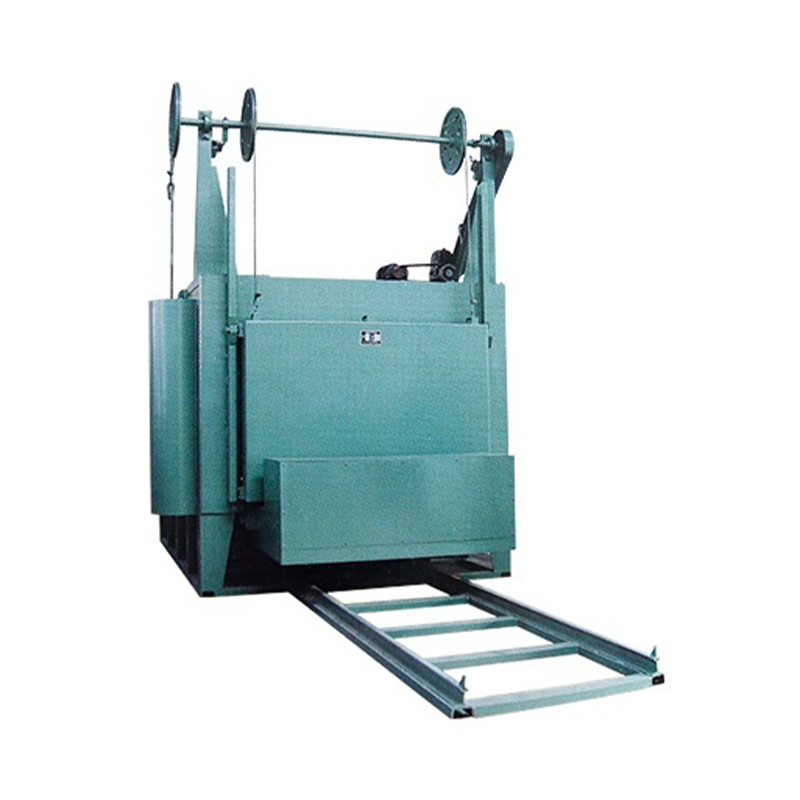
Relau rintangan troli siri RT2 boleh digunakan untuk proses rawatan haba sepe...
Lihat butiran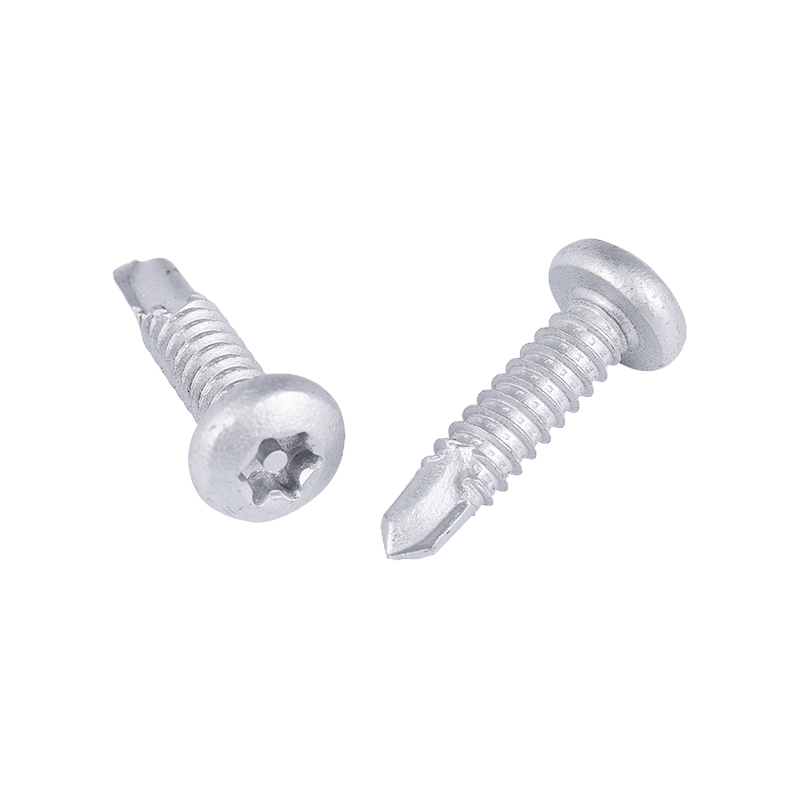
Pan kepala skru penggerudian diri adalah sejenis pengikat yang digunakan seca...
Lihat butiran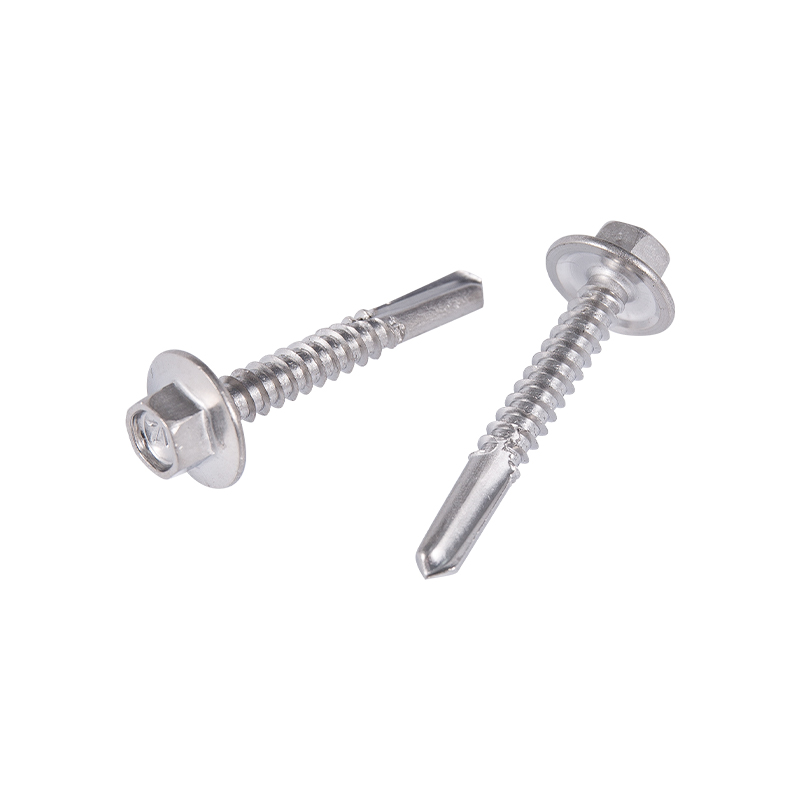
Skru penggerudian diri heksagon adalah pengikat yang cekap dan mudah. Skru je...
Lihat butiran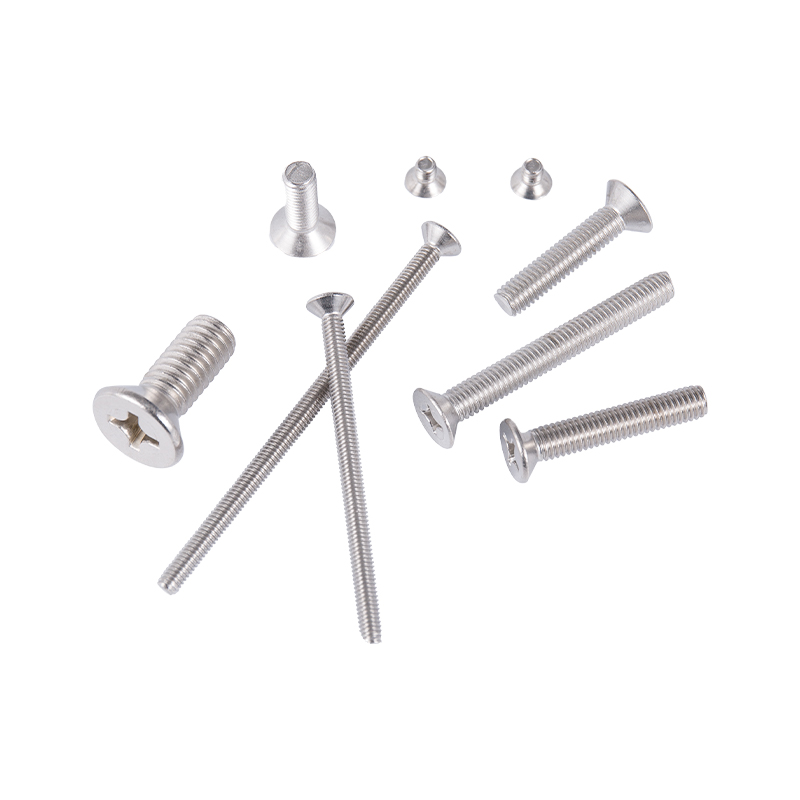
Skru mesin Countersunk digunakan secara meluas dalam jentera, perabot, elektr...
Lihat butiran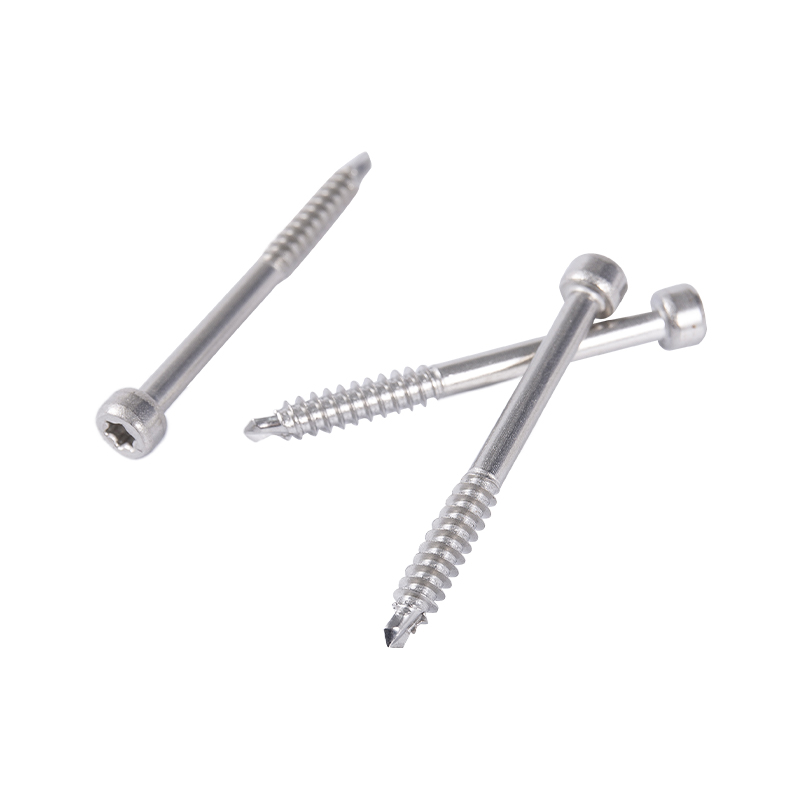
Countersunk, kuku dua kali ganda, separa countersunk, sangkakala dan kuku chi...
Lihat butiran+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
No. 2155, Jalan Shuanglong, Daerah Nanhu, Jia Xing City, Wilayah Zhejiang
Hak Cipta © Jiaxing Zhongke Metal Technology Co., Ltd. Hak Cipta Terpelihara.Pembekal Pengikat Keluli Tahan Karat Kekuatan Tinggi Tersuai